RTO蓄热式氧化炉处理化工废气的工作原理及优势
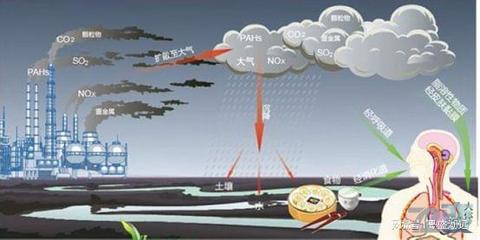
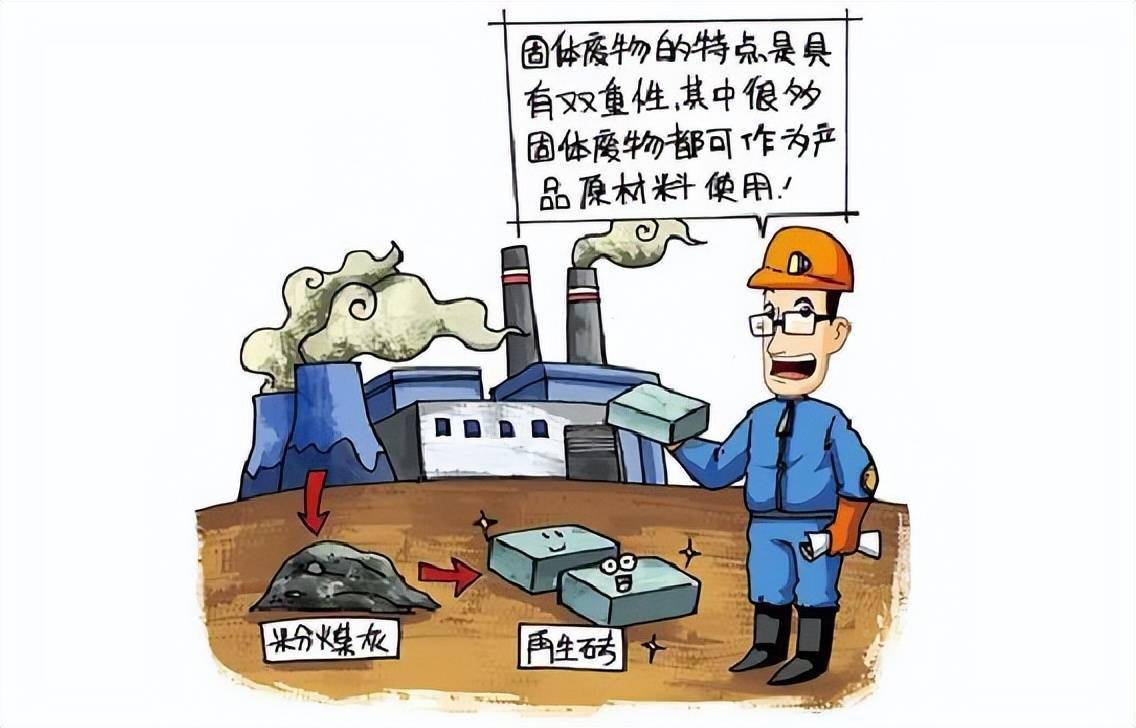
随着化工行业的快速发展,废气排放问题日益受到关注。化工废气成分复杂,含有大量挥发性有机物(VOCs),若未经有效处理直接排放,不仅污染大气环境,还会危害人体健康。RTO(Regenerative Thermal Oxidizer,蓄热式热力氧化炉)作为一种高效、节能的有机废气治理技术,在化工废气处理领域得到了广泛应用。在固体废物治理过程中,也常涉及废气的收集与处置,RTO技术同样发挥重要作用。
一、RTO的工作原理
RTO的核心原理是利用蓄热体回收废气氧化分解产生的高温热量,用于预热后续进入的低温废气,从而大幅降低燃料消耗。其基本工作流程如下:
- 废气收集与预处理:化工生产过程中产生的废气经收集系统集中后,先经过预处理(如除尘、除雾、降温等),去除颗粒物、水汽及部分腐蚀性成分,防止堵塞或腐蚀蓄热体。
- 预热阶段:废气进入RTO的蓄热室(通常为两个或多个),流经高温蓄热陶瓷体,废气被加热至接近氧化温度(通常为760~850℃)。
- 氧化分解:预热后的废气进入燃烧室,在高温和充足氧气条件下,废气中的VOCs被氧化分解为二氧化碳(CO₂)和水(H₂O),同时释放热量。若废气中VOCs浓度较低,需补充少量燃料以维持燃烧温度。
- 热量回收与排放:氧化后的高温净化气体流经另一蓄热室,将热量传递给蓄热陶瓷体,自身温度降低后经烟囱达标排放。蓄热体吸收的热量用于下一循环预热废气。
- 切换循环:通过切换阀改变气流方向,使蓄热室交替进行“吸热”和“放热”,实现连续运行。通常还设有吹扫环节,防止未处理废气直接排放。
对于成分复杂、含卤素或硫磷等元素的化工废气,RTO可结合急冷、碱洗等后处理单元,避免二次污染。
二、RTO处理化工废气的优势
- 净化效率高:RTO对VOCs的去除率通常可达95%~99%以上,能够满足严格的环保排放标准。
- 热回收效率高:蓄热体热回收率可达90%~95%,大幅降低运行能耗。当废气中VOCs浓度达到一定值(如自持浓度以上)时,甚至无需补充燃料。
- 适应性强:可处理多种类型的有机废气,包括烷烃、芳烃、醇类、酮类、酯类等,对废气浓度和风量波动有较好的适应性。
- 运行成本低:由于热量回收率高,燃料消耗少,长期运行费用显著低于直接燃烧或催化燃烧等方式。
- 无二次污染:氧化产物主要为CO₂和H₂O,若废气中含卤素等,配套后处理可有效控制酸性气体排放。
- 自动化程度高:采用PLC控制系统,实现自动切换、温度监控、故障报警等功能,操作维护简便。
- 设备寿命长:蓄热陶瓷体耐高温、耐腐蚀,正常使用条件下寿命可达5~10年。
三、RTO在固体废物治理中的应用
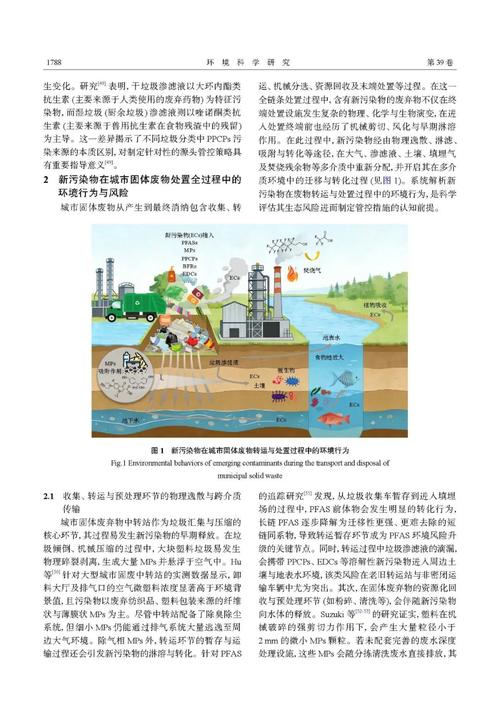
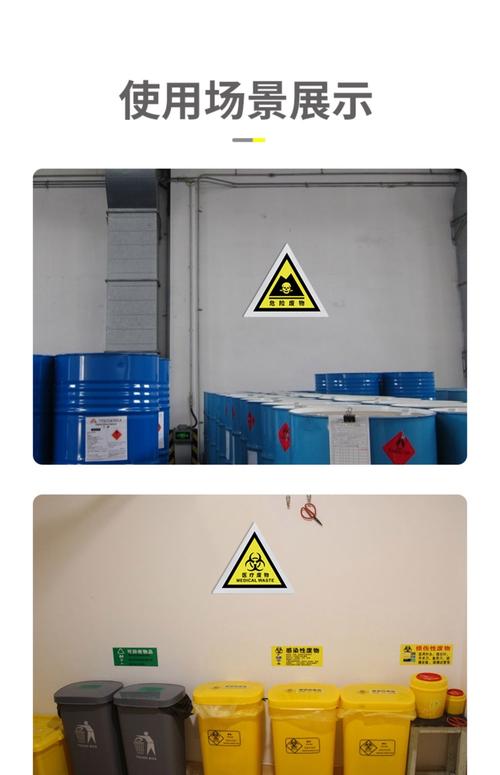
在固体废物治理领域,RTO主要用于处理危废暂存、焚烧、热解、生物处理等过程中产生的有机废气。例如:
- 危废仓库呼吸废气:储存过程中挥发的VOCs需收集后经RTO处理。
- 固废焚烧尾气:焚烧产生的烟气中可能含未完全燃烧的有机物,RTO可作为二燃室或尾气净化单元。
- 污泥干化废气:干化过程中释放的恶臭气体及VOCs,可通过RTO高温氧化去除。
通过RTO技术,固体废物处理过程产生的废气可实现达标排放,减少对周边环境的影响。
四、
RTO蓄热式氧化炉凭借其高效、节能、适应性强的特点,已成为化工废气治理的主流技术之一。在固体废物治理中,RTO同样发挥着重要作用。随着环保要求的不断提高和技术的持续进步,RTO将向更高热回收率、更低能耗、更智能化方向发展,为化工行业和固废治理领域的绿色可持续发展提供有力支撑。
如若转载,请注明出处:http://www.zjzhgm.com/product/18.html
更新时间:2026-10-26 22:27:38